 ID


Selama pengujian kenaikan suhu rutin, switchboard 2000 A gagal karena busbar utamanya mencapai 112 K di atas suhu sekitar - 7 K melebihi batas. Ukuran konduktor telah disalin...
View More +
 +86-180 3625 3000

Panduan Fabrikasi Busbar: Langkah Proses, Bahan, dan Pengendalian Mutu
Pada jam 3 sore. pada sore terpanas tahun ini, switchboard 4.000 A di pabrik pesisir tersandung untuk ketiga kalinya dalam minggu itu. Desainnya bagus dan pemutusnya diuji dengan baik. Pelaku sebenarnya: sambungan baut pada batang utama yang dilubangi, dibiarkan dengan duri yang terangkat, dan tetap torsi ke bawah. Duri mengubur sebagian besar area kontak, resistensi meningkat, dan setiap siklus panas harian mendorong sambungan semakin dekat ke kegagalan.
Kisah ini berulang di seluruh industri karena fabrikasi busbar — pemotongan, pelubangan, pembengkokan, pelapisan, isolasi, dan pengujian — adalah tempat di mana desain kelistrikan yang baik dapat bertahan atau hancur secara diam-diam. Kesimpulannya adalah: pemilihan material dan kualitas sambungan sangat menentukan masa pakai sistem busbar dibandingkan apa pun yang tercetak pada pelat namanya. Panduan di bawah ini mencakup langkah-langkah fabrikasi inti, keputusan tembaga versus aluminium, cara insulasi busbar tubular, pengujian yang benar-benar memprediksi kinerja lapangan, dan apa yang harus diverifikasi pembeli sebelum menandatangani pesanan pembelian.
Apa yang Sebenarnya Dicakup oleh Fabrikasi Busbar
Fabrikasi mengubah stok konduktor mentah — biasanya batangan tembaga elektrolitik atau tabung paduan aluminium ekstrusi — menjadi pembawa arus yang sudah jadi dan siap dipasang. Ini mencakup tiga alur kerja yang sangat berbeda:
- Fabrikasi batang datar: memotong, melubangi, membengkokkan, dan melapisi batang persegi panjang untuk switchboard, papan panel, dan rakitan distribusi.
- Fabrikasi busbar berbentuk tabung: memotong tabung aluminium atau tembaga yang kaku menjadi memanjang, mengelas sambungan dan sambungan ujung, serta memasang isolator tiang dan braket pemasangan — standar untuk gardu induk tegangan tinggi, di mana tabung membentang di antara struktur baja.
- Perakitan busway: menampung konduktor berinsulasi di dalam wadah kompak untuk distribusi tegangan menengah dan rendah, termasuk sistem kepadatan tinggi untuk bangunan komersial dan industri.
Langkah-langkahnya tumpang tindih, namun toleransi, perkakas, dan mode kegagalan tidak. Sebuah toko yang menghasilkan batang panel yang bagus tidak secara otomatis memenuhi syarat untuk mengelas tabung gardu induk atau insulasi cor dalam kondisi vakum, itulah sebabnya setiap kemampuan memerlukan pengawasan terpisah saat Anda mengevaluasi pemasok.
Langkah-Langkah Fabrikasi Inti, Secara Berurutan
Terlepas dari jenis produknya, toko yang disiplin mengikuti urutan enam tahap yang sama:
- Pemilihan dan persiapan bahan — verifikasi tingkat paduan dan temper terhadap sertifikat pabrik, kemudian luruskan dan bersihkan stok sebelum pemotongan dimulai.
- Pemotongan dan ukuran — digeser, digergaji, atau dipotong CNC memanjang dengan permukaan persegi; wajah-wajah itu kemudian menjadi bagian dari permukaan sendi.
- Meninju dan mengebor — Pelubangan CNC biasanya menahan posisi lubang dalam kisaran ±0,1–0,2 mm, dan penempatan lubang secara langsung menentukan berapa banyak area kontak yang didapat setiap sambungan baut.
- Membungkuk dan membentuk — radius tekukan bagian dalam harus paling sedikit sama dengan ketebalan batang tembaga; aluminium menuntut jari-jari yang lebih besar dan perhatian pada arah butiran, atau retakan pada permukaan luar.
- Perawatan permukaan — menghilangkan lemak dan mendeoksidasi area sambungan pelat timah atau perak, atau menerapkan isolasi penuh pada produk bertegangan tinggi.
- Inspeksi dan pengujian — pemeriksaan dimensi, pengukur lubang, pengambilan sampel adhesi pelapisan, dan pengujian kelistrikan pada produk berinsulasi sebelum pengiriman.
Pilihan permukaan memerlukan keputusannya sendiri, karena memperdagangkan biaya dengan stabilitas bersama:
| Pengobatan | Apa yang Diberikan | Penggunaan Khas | Perhatian |
|---|---|---|---|
| Telanjang (dibersihkan, dideoksidasi) | Biaya terendah; bergantung pada tekanan penjepitan yang tinggi | Switchgear dalam ruangan yang kering | Oksidasi meningkatkan resistensi sendi seiring waktu |
| Pelapisan timah | Memperlambat oksidasi; memaafkan untuk sambungan baut | Distribusi daya umum, lokasi dalam ruangan yang lembab | Permukaan lebih lembut; mengontrol torsi dan menghindari kompresi berlebih |
| Pelapisan perak | Resistensi kontak terendah; mentolerir suhu yang lebih tinggi | Sambungan arus tinggi, siklus beban sering | Biaya lebih tinggi; goresan memperlihatkan logam dasar |
| Pengecoran resin epoksi | Lapisan dielektrik penuh; memungkinkan tata letak yang kompak | Busbar tubular kelas 35 kV | Pengendalian kekosongan dan kualitas penyembuhan sangat penting |
Pembengkokan menghasilkan pengerjaan ulang paling banyak dalam produksi biasa. Batang yang dibengkokkan terlalu rapat, atau melintasi butiran yang menggelinding, dapat terlihat tanpa cacat dan masih terdapat retakan mikro yang tumbuh akibat siklus termal selama beberapa dekade. Cantumkan persyaratan radius dan butiran pada gambar, bukan pada memori operator.
Tembaga atau Aluminium? Konsekuensi Fabrikasi
Dalam hal konduktivitas volume, tembaga unggul: sekitar 100% IACS dibandingkan sekitar 61% untuk aluminium. Tapi tembaga juga sekitar 3,3 kali lebih padat, dan itu mengubah perhitungan aritmatika sepenuhnya. Untuk mengalirkan arus yang sama, sebuah batang aluminium membutuhkan kira-kira 1,6 kali lipat penampangnya — namun beratnya masih hampir setengahnya dan biaya per ampere yang dibawanya lebih murah.
Konduktivitas Listrik Berdasarkan Volume (% IACS)
Aluminium memiliki konduktivitas ~61% sebaik tembaga berdasarkan volume namun bobotnya ~70% lebih ringan — alasan mengapa aluminium mendominasi instalasi tubular bentang panjang.
Bobot menjelaskan mengapa busbar tubular kaku di gardu induk hampir selalu terbuat dari paduan aluminium: setiap kilogram tambahan pada bentang panjang berlipat ganda menjadi dukungan, fondasi, dan biaya pemasangan yang lebih besar. Komposisi magnesium-aluminium menambah kekuatan yang dibutuhkan pada bentang luar ruangan yang panjang dan gaya arus pendek.
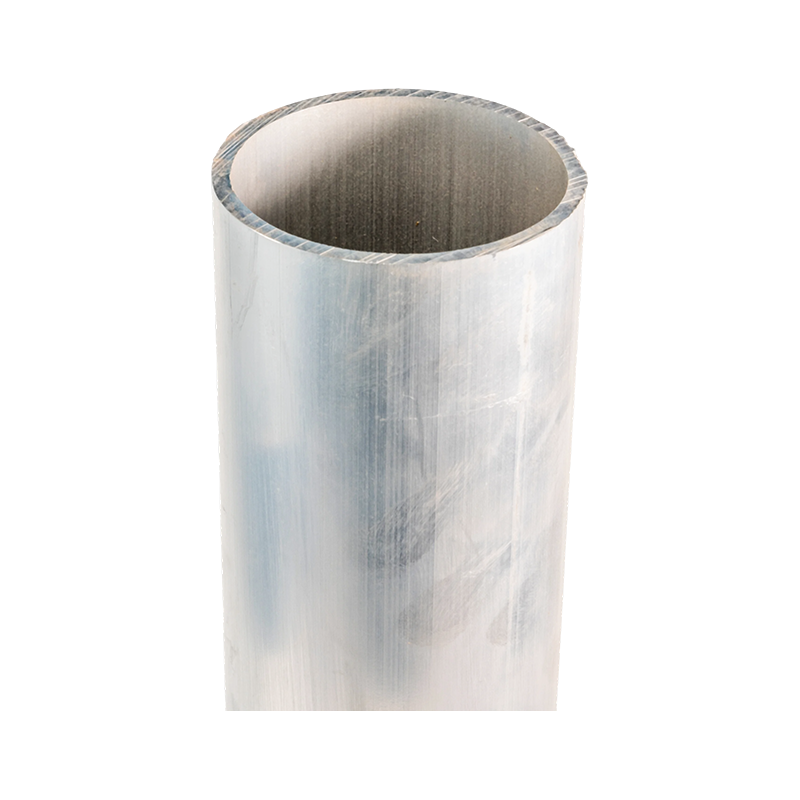 Batang Bus Tubular Paduan Magnesium-Aluminium Tegangan Ultra Tinggi Tersedia dalam paduan 6063G, LF21Y, 6R05, dan 2A14 untuk sistem 220 kV hingga 1000 kV, konduktor tubular mulus ini menggabungkan bobot ringan dan kekuatan paduan yang dibutuhkan oleh bentang gardu induk luar ruangan yang panjang dan gaya hubung singkat. Lihat Produk →
Fabrikasi mengikuti materi. Aluminium teroksidasi kembali dalam beberapa menit setelah pembersihan, sehingga permukaan sambungan harus dideoksidasi dan segera dipasang. Springback setelah pembengkokan lebih tinggi, jari-jari tekukan lebih besar, dan pengelasan memerlukan prosedur yang memenuhi syarat untuk paduan tertentu — kebiasaan bengkel tembaga umum tidak dapat diterapkan dengan baik.
Isolasi: Dimana Busbar Tubular Mendapatkan Perlindungannya
Pada busbar tubular tegangan menengah dan tinggi, konduktor telanjang hanya setengah dari produk. Sistem insulasi menentukan jarak rambat, jarak bebas fasa, perilaku pelepasan sebagian, dan seberapa kompak pemasangannya. Rute utama adalah selongsong heat-shrink di ujung dasar; EPDM atau karet silikon yang diekstrusi; PTFE untuk lingkungan bersuhu tinggi dan agresif secara kimia; dan pengecoran resin epoksi untuk kelas tegangan lebih tinggi.
Casting adalah tempat disiplin fabrikasi terlihat paling jelas. Di bawah pengecoran vakum, udara dan zat yang mudah menguap diekstraksi sebelum resin mengeras, sehingga tidak ada ruang kosong untuk pelepasan sebagian benih. Batangan berinsulasi tanpa kontrol tersebut dapat lulus uji ketahanan pabrik dan masih dapat digunakan sebelum waktunya — salah satu alasan produk kelas 35 kV secara rutin disaring dengan pengukuran pelepasan sebagian.
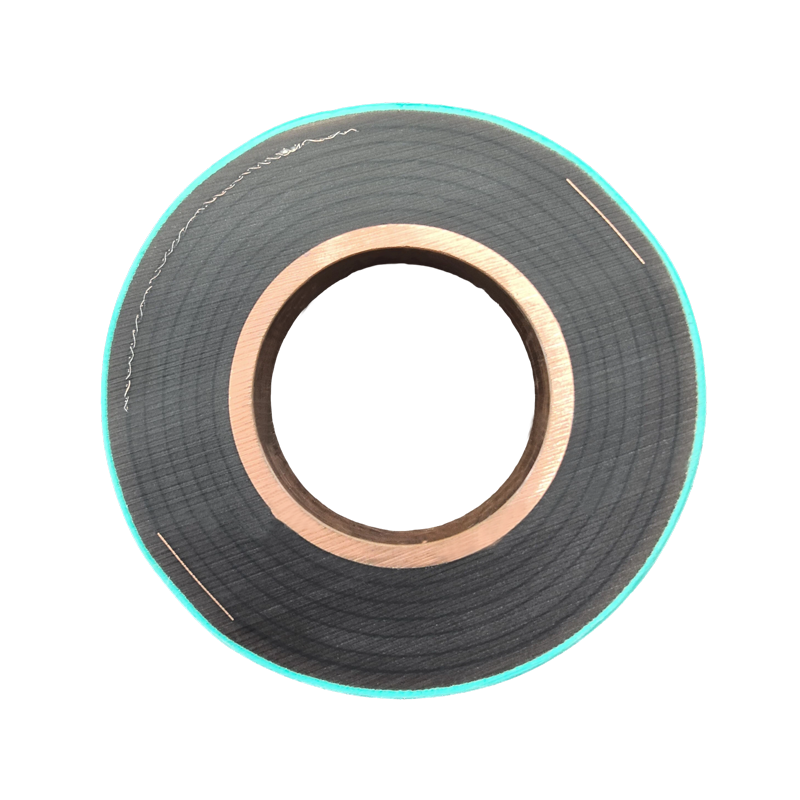 Batang Bus Tubular Pengecoran Resin Epoksi Dicetak secara vakum dalam cetakan tunggal yang mulus dari tembaga bebas oksigen, batangan kelas 35 kV tahan api ini menghilangkan antarmuka insulasi dan rongga, mendukung penyaringan pelepasan sebagian dan masa pakai lebih dari 30 tahun. Lihat Produk →
Kontrol Kualitas Yang Memprediksi Kinerja Lapangan
Tiga kelompok pengujian memisahkan fabrikator yang teliti dari yang optimis:
- Pengujian kenaikan suhu. Berdasarkan IEC 61439-1, rakitan beroperasi pada arus pengenal hingga suhu stabil, dengan busbar tembaga telanjang dibatasi hingga kenaikan 105 K di atas suhu sekitar. Karena pemanasan pada sambungan resistif berskala secara kasar dengan kuadrat arus, resistansi sambungan tambahan yang kecil sekalipun akan muncul dengan cepat pada beban terukur.
- Pemeriksaan sambungan dan pelapisan. Pengukur posisi lubang, verifikasi torsi, dan pengambilan sampel adhesi pelapisan menangkap cacat yang kemudian menjadi titik panas.
- Tes isolasi. Ketahanan frekuensi daya ditambah pengukuran pelepasan sebagian, khususnya untuk sistem cor dan ekstrusi.
Kenaikan Suhu vs. Arus Beban (Model Resistif)
Naikkan skala dengan kuadrat arus: pada 125% beban tetapan, fisika sambungan yang sama menghasilkan pemanasan sekitar 56% lebih banyak.
Cacat Umum dan Cara Toko Mengetahuinya Sejak Dini
Kebanyakan pengerjaan ulang pada produksi busbar disebabkan oleh beberapa penyebab yang berulang. Proporsi di bawah ini hanya bersifat ilustratif dan bukan statistik, namun manajer produksi yang berpengalaman akan mengenali bentuk grafiknya:
Penggerak Khas Pengerjaan Ulang Fabrikasi (Ilustratif)
Gerinda & tepi tajam — 30% Retak bengkok — 25% Ketidaksejajaran lubang — 20% Cacat pelapisan — 15% Kekosongan isolasi — 10%
- Gerinda dan tepi tajam setelah pemotongan atau pelubangan — diperbaiki dengan menjadikan deburring sebagai langkah wajib dan ditandatangani, bukan langkah opsional.
- Retak setelah ditekuk — dicegah dengan memperhatikan jari-jari tekukan minimum dan membengkokkan melawan butiran penggulung jika desain memungkinkan.
- Ketidaksejajaran lubang — dikontrol dengan pelubang CNC dan pengukur go/no-go alih-alih tata letak manual.
- Delaminasi pelapisan — ditangkap melalui pengambilan sampel adhesi pada setiap batch, tidak hanya pada artikel pertama.
- Kekosongan isolasi — dihilangkan melalui pengecoran vakum dan penyaringan pelepasan sebagian secara rutin.
Apa yang Harus Diverifikasi Pembeli Sebelum Memesan
Saat mengevaluasi fabrikator, tukar pertanyaan umum dengan pertanyaan konkret:
- Bisakah mereka memberikan sertifikat pabrik yang mengikat setiap batch ke tingkat paduan dan temper yang dinyatakan?
- Apakah pemotongan, pelubangan, pembengkokan, pengelasan, dan insulasi dilakukan sendiri, atau disubkontrakkan kepada pihak ketiga yang tidak dikenal?
- Untuk produk berbentuk tabung: prosedur pengelasan dan desain sambungan mana yang memenuhi syarat, dan dapatkah menunjukkan catatan pengujian?
- Untuk produk berinsulasi: apakah pengecoran dilakukan dalam kondisi vakum, dan apakah produk tersebut menjalankan uji pelepasan sebagian secara rutin?
- Toleransi manakah yang akan mereka berikan pada posisi lubang, kelurusan, dan panjang akhir — secara tertulis?
Pemilihan isolasi termasuk dalam percakapan yang sama. PTFE tetap stabil dalam suhu tinggi dan pengaturan kimia yang agresif di mana sistem karet menua lebih cepat, sementara epoksi cor vakum cocok untuk kelas tegangan tinggi dan gardu induk kompak.
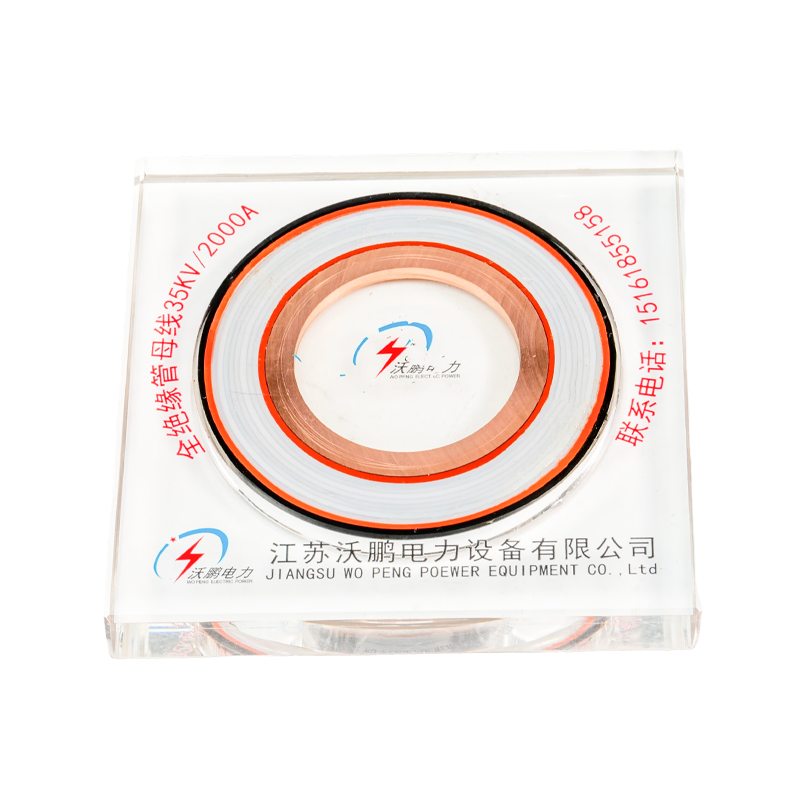 Bar Bus Berbentuk Tabung PTFE Dengan gulungan film PTFE, beberapa layar kapasitif, dan rentang pengoperasian -60°C hingga 250°C ditambah perlindungan IP68, batang berinsulasi ini cocok untuk instalasi gardu induk bersuhu tinggi, agresif secara kimia, dan kompak. Lihat Produk →
Logika pemilihan berulang di seluruh jenis konduktor. Sebelum mengunci spesifikasi, ada baiknya membaca panduan khusus cara memilih bus bar tubular paduan aluminium yang tepat , lalu membawa daftar persyaratan ke fabrikator dan bukan sebaliknya.
Pertanyaan yang Sering Diajukan
Toleransi apa yang secara realistis dapat dipertahankan oleh fabrikator pada posisi lubang?
Pelubangan CNC biasanya menahan ±0,1–0,2 mm pada pusat lubang; pengeboran manual dari garis yang tertulis dapat menyimpang ke arah ±0,5 mm atau lebih buruk. Untuk sambungan baut, konsistensi antar batang penghubung lebih penting daripada angka absolut, jadi tanyakan bagaimana toko memasangkan bagian-bagian tersebut menjadi satu.
Bisakah busbar aluminium menggantikan tembaga di mana-mana?
Tidak. Aluminium unggul dalam hal berat dan biaya per ampere pada jalur terbuka dan bentang panjang, namun tembaga masih dapat digunakan jika ruangannya sempit, sambungannya banyak, atau infrastruktur di sekitarnya terbuat dari tembaga. Sambungan aluminium-ke-tembaga memerlukan desain transisi dan perangkat keras yang disengaja.
Apa perbedaan fabrikasi busbar tubular dengan pekerjaan batang datar?
Tabung menambahkan ekstrusi atau gambar, potongan persegi, pengelasan sambungan dan alat kelengkapan ujung, dan desain mekanis untuk pembebanan bentang dan gaya hubung singkat. Insulator tiang dan braket pemasangan adalah bagian dari sistem, bukan aksesori yang dipasang setelahnya.
Apa yang harus disertakan dalam kutipan fabrikasi?
Minimal: paduan dan temper, toleransi dimensi, kelas dan proses isolasi, laporan pengujian yang disertakan dengan pengiriman, dan kemasan yang dirancang untuk bagian kaku yang panjang. Jika pemasok ragu untuk menuliskannya, perlakukan itu sebagai data. Untuk sistem busbar tubular yang disesuaikan dengan voltase, bentang, dan lingkungan Anda, Anda bisa meminta tinjauan spesifikasi dan bandingkan tanggapan secara berdampingan.
Berita
-
-
Pada jam 3 sore. pada sore terpanas tahun ini, switchboard 4.000 A di pabrik pesisir tersandung untuk ketiga kalinya dalam minggu itu. Desainnya bagus dan pemutusnya diuj...
View More + -
Tanyakan pada dua katalog apa yang dapat dibawa oleh batang aluminium 100 × 10 mm dan Anda mungkin mendapatkan dua jawaban berbeda — 800 A dari satu, 965 A dari yang lain. Ke...
View More + -
Pertanyaan ampacity juga merupakan pertanyaan suhu Batang bus tembaga berukuran 100x10 mm dapat terlihat seperti pilihan yang aman untuk switchboard 1000 A hingg...
View More + -
Insulator batang bus jarang mendapat perhatian selama pengoperasian rutin, hingga terjadi flashover yang merusak bagian switchgear atau penyangga yang retak menyebabkan busba...
View More +
Produk yang Direkomendasikan


Seluler
KATEGORI
Produk
Hubungi Kami
-
 +86-180 3625 3000
-
 admin@wpbusbar.com
-
 No.8, Jalan Yanjin, Taman Industri Chengxi, Kota Shanyang, Kabupaten Baoying, Kota Yangzhou, Provinsi Jiangsu, Tiongkok
Hak Cipta © Jiangsu Wopeng Power Technology Co., Ltd.
Semua Hak Dilindungi Undang-undang.
 Produsen Bus Bar Terisolasi Khusus
Pabrik Sistem Busbar Tubular